Auf einen Blick
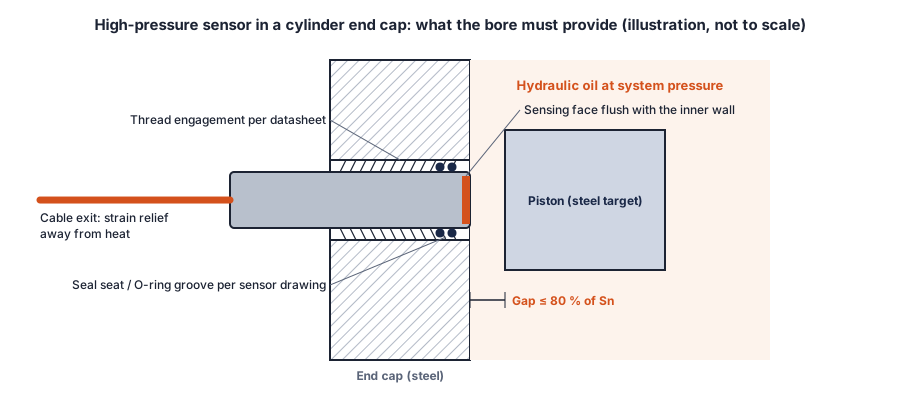
Fertigen Sie die Bohrung im Zylinderdeckel nach den Gewinde- und Dichtsitzmaßen des Sensor-Maßblatts und so tief, wie es die Gehäuselänge verlangt, damit die Keramikfläche bündig mit der Innenwand abschließt. Abgedichtet wird auf dem Dichtsitz oder den O-Ringen, nicht im Gewinde. Ziehen Sie mit dem Anzugsmoment laut Datenblatt an, prüfen Sie, dass der Abstand zum Kolben höchstens 81 % von Sn beträgt, und führen Sie vor der Inbetriebnahme eine Druckprüfung des Zylinders durch.
Produktreihe: Druckfeste induktive Näherungsschalter von SEGMENsensor – M8 / M12 für 500 bar, M18-Typ für Hydraulikzylinder bis 1000 bar. Maßzeichnungen senden wir mit dem Angebot.
Die meisten Ausfälle druckfester Näherungsschalter im Feld sind keine Sensorfehler: Die Bohrung ist zu flach, der O-Ring wurde an einer scharfen Gewindekante beschädigt, oder der Abstand zum Kolben wurde nie geprüft. Diese Anleitung führt vom Maßblatt bis zur Druckprüfung. Sie nutzt die Baureihe SGI-HP als Beispiel, doch dieselben Schritte gelten für jeden Sensor, der Teil der Druckgrenze eines Zylinders, einer Pumpe oder eines Ventilblocks ist – typische Einbausituationen in Hydraulikaggregaten, Pressen und Baumaschinen. Arbeiten Sie immer nach der Maßzeichnung der genauen Bestellnummer; die unten mit „laut Zeichnung“ gekennzeichneten Angaben sind keine allgemeingültigen Werte.
Schritt 1 – Vom Sensor-Maßblatt ausgehen, nicht von der Gewindegröße
„M12“ oder „M18“ beschreibt nur das Gewinde. Für einen druckdichten Einbau brauchen Sie außerdem die Gewindelänge, Lage und Größe des Dichtsitzes bzw. der O-Ring-Nuten und die Gesamtlänge des Gehäuses. SGI-HP M12-Modelle werden in Gehäuselängen von 43 mm bis 138 mm gefertigt; die Länge steht am Ende der Bestellnummer (zum Beispiel L69 = 69 mm). Der M18-Typ für Hydraulikzylinder trägt zwei O-Ringe am Sensorkopf. Fordern Sie die Maßzeichnung der genauen Bestellnummer an, bevor der Zylinderdeckel bearbeitet wird.
SGI-HP M8 / M12: Zeichnung der Einbaubohrung
Für die 500-bar-Modelle in M8 und M12 veröffentlichen wir die Zeichnung SGM-HP-INST-002 (A3, Maße in mm, Beschriftung auf Chinesisch). Sie basiert auf der Sensorkontur: Der M8 hat einen Führungszapfen Ø6,5 mm mit dem O-Ring 4,5 mm hinter der Sensorfläche und 12 mm von der Sensorfläche bis zum Gewinde; der M12 hat einen Führungszapfen Ø10 e7 mit dem O-Ring 7,4 mm hinter der Sensorfläche und 18 mm von der Sensorfläche bis zum Gewinde. Die Bohrung erhält eine Dichtbohrung H8 als Spielpassung zum Zapfen (Ø6,5 / Ø10), ein Gewinde M8×1-6H bzw. M12×1-6H, eine O-Ring-Einführschräge von 20° und eine Planfläche für die Kontermutter. Die Mindestwandstärke von der Planfläche bis zur Zylinderbohrung beträgt 20 mm bei M8 und 28 mm bei M12. Schrauben Sie den Sensor ein, bis die Sensorfläche bündig mit der Bohrung ist (bis zu 0,3 mm zurückgesetzt, niemals vorstehend), und ziehen Sie dann die Kontermutter an. Die Zeichnung gilt für alle SGI-HP-Modelle in M8 und M12.
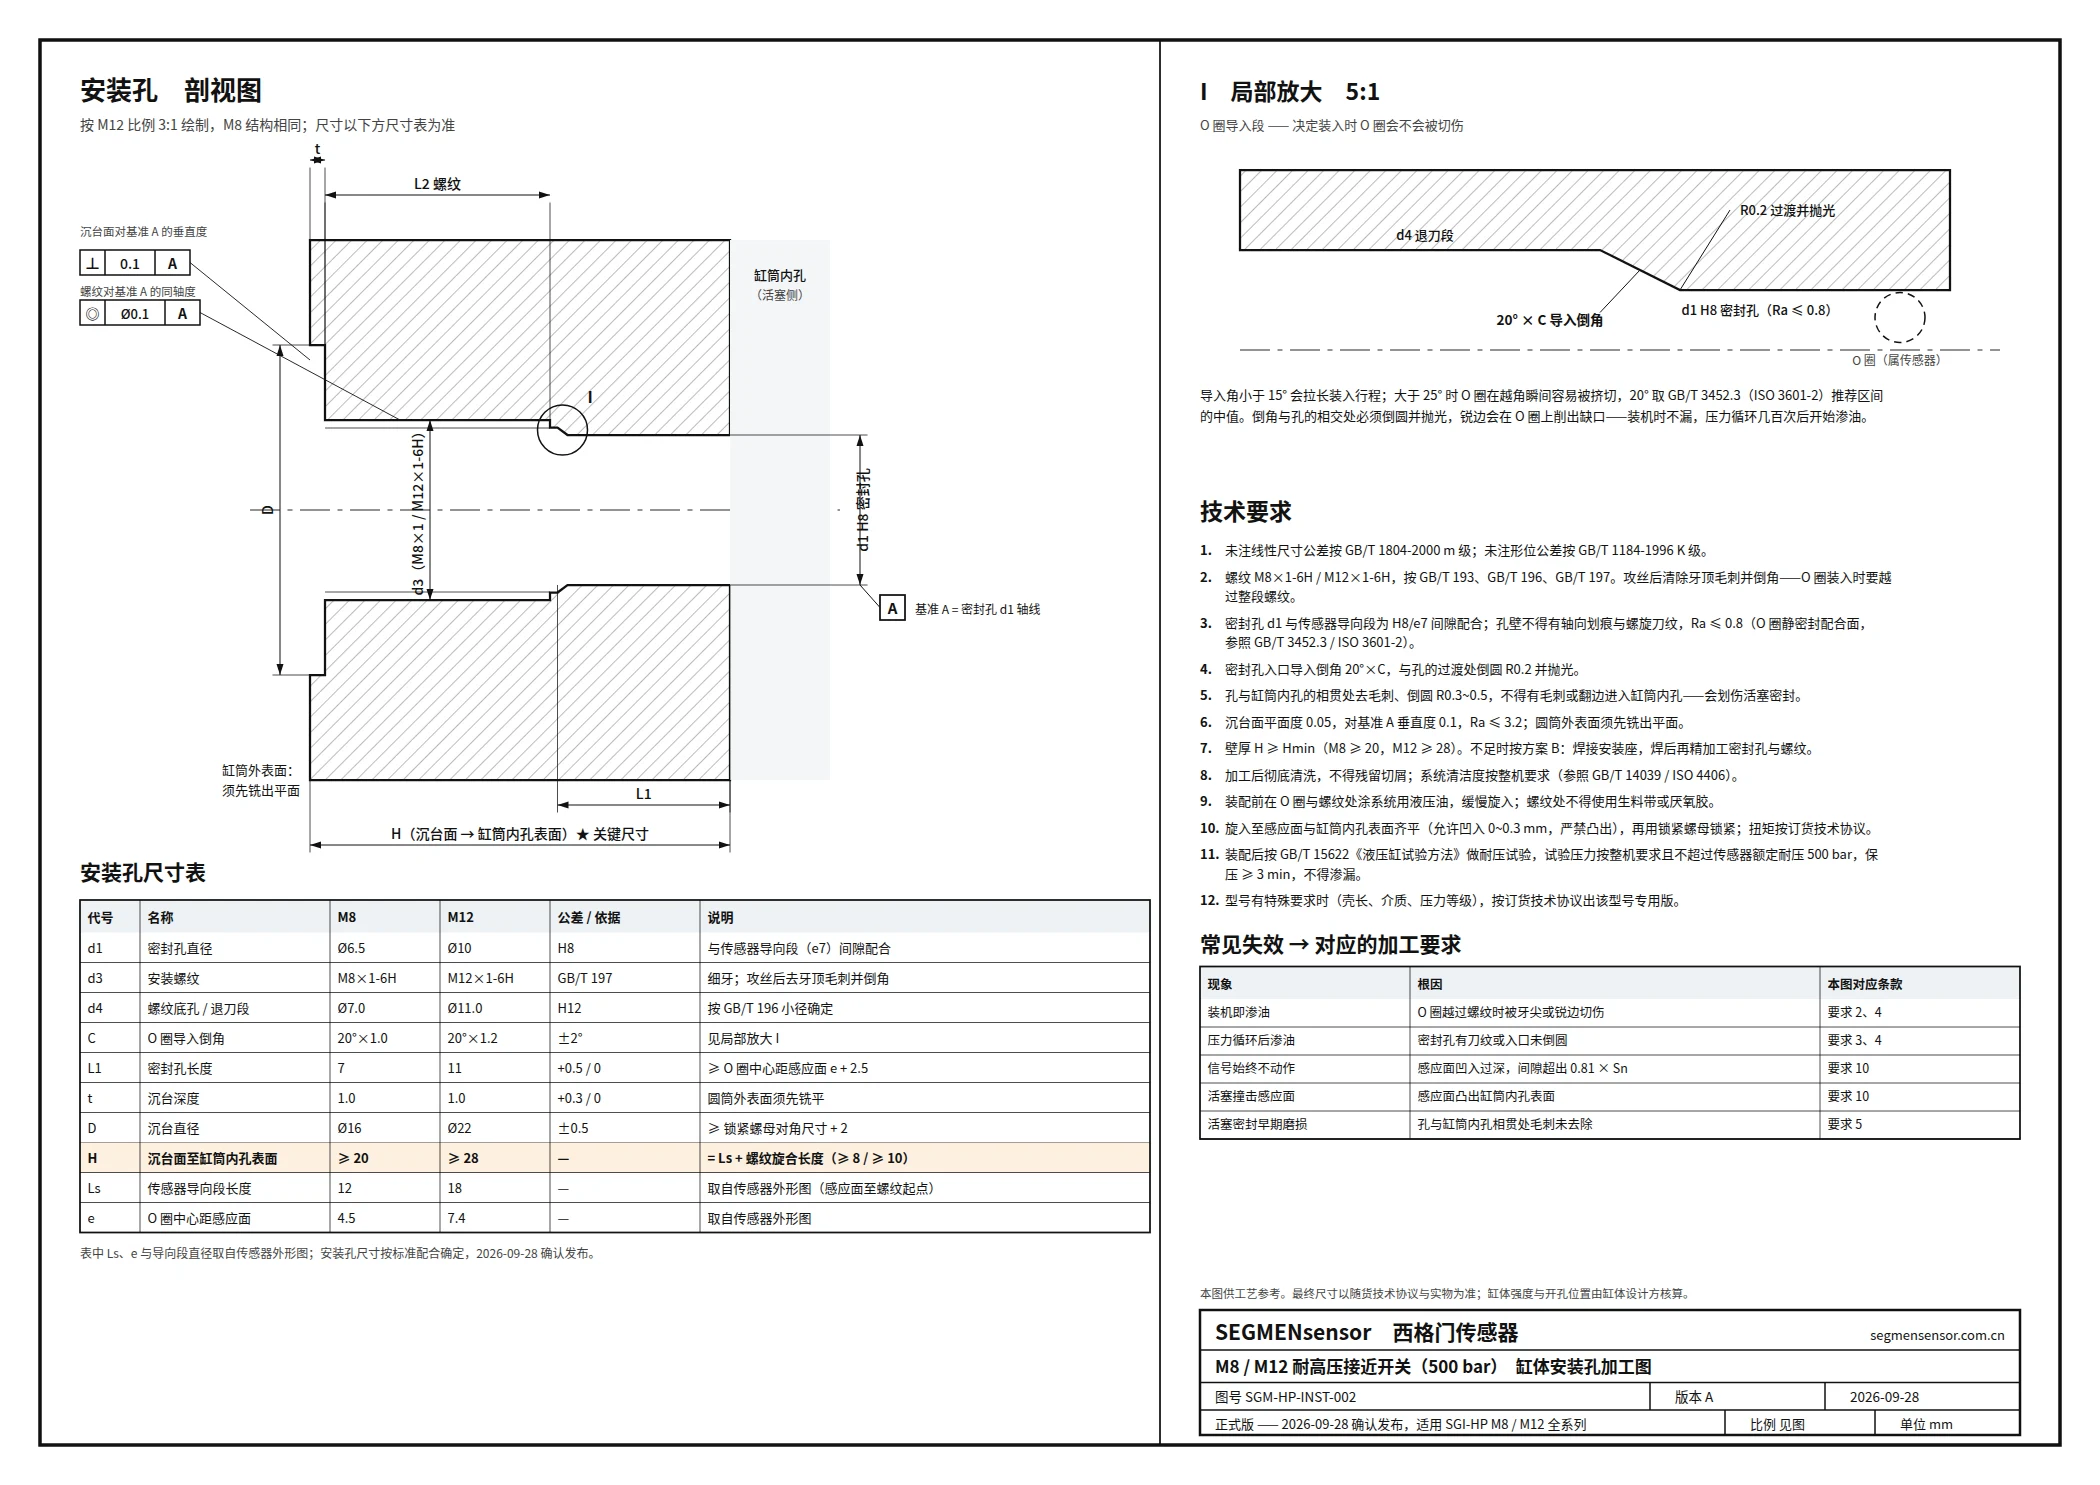
Zeichnung SGM-HP-INST-002 herunterladen (PDF)
M18-Typ für Hydraulikzylinder: Zeichnung der Einbaubohrung
Für den M18-Typ für Hydraulikzylinder veröffentlichen wir eine allgemeine Zeichnung der Einbaubohrung, SGM-M18HP-INST-001 (A3, Maße in mm, Beschriftung auf Chinesisch). Sie enthält das Gewinde M18×1-6H, die Dichtbohrung Ø16 H8 und die Planfläche Ø28 mit Toleranzen, ein Detail 5:1 der O-Ring-Einführschräge 20° × 1,4 sowie zwölf Bearbeitungshinweise. Das Schlüsselmaß ist H, von der Planfläche bis zur Oberfläche der Zylinderbohrung; es entspricht der Einbaulänge des Sensors Ls (+0,3 / 0 mm): Die Sensorfläche darf bis zu 0,3 mm unter der Bohrungsoberfläche liegen und darf nie vorstehen. Durchmesser der Dichtbohrung und Einbaulänge werden je Bestellnummer bestätigt; nennen Sie uns das Modell, und wir erstellen die modellspezifische Fassung.
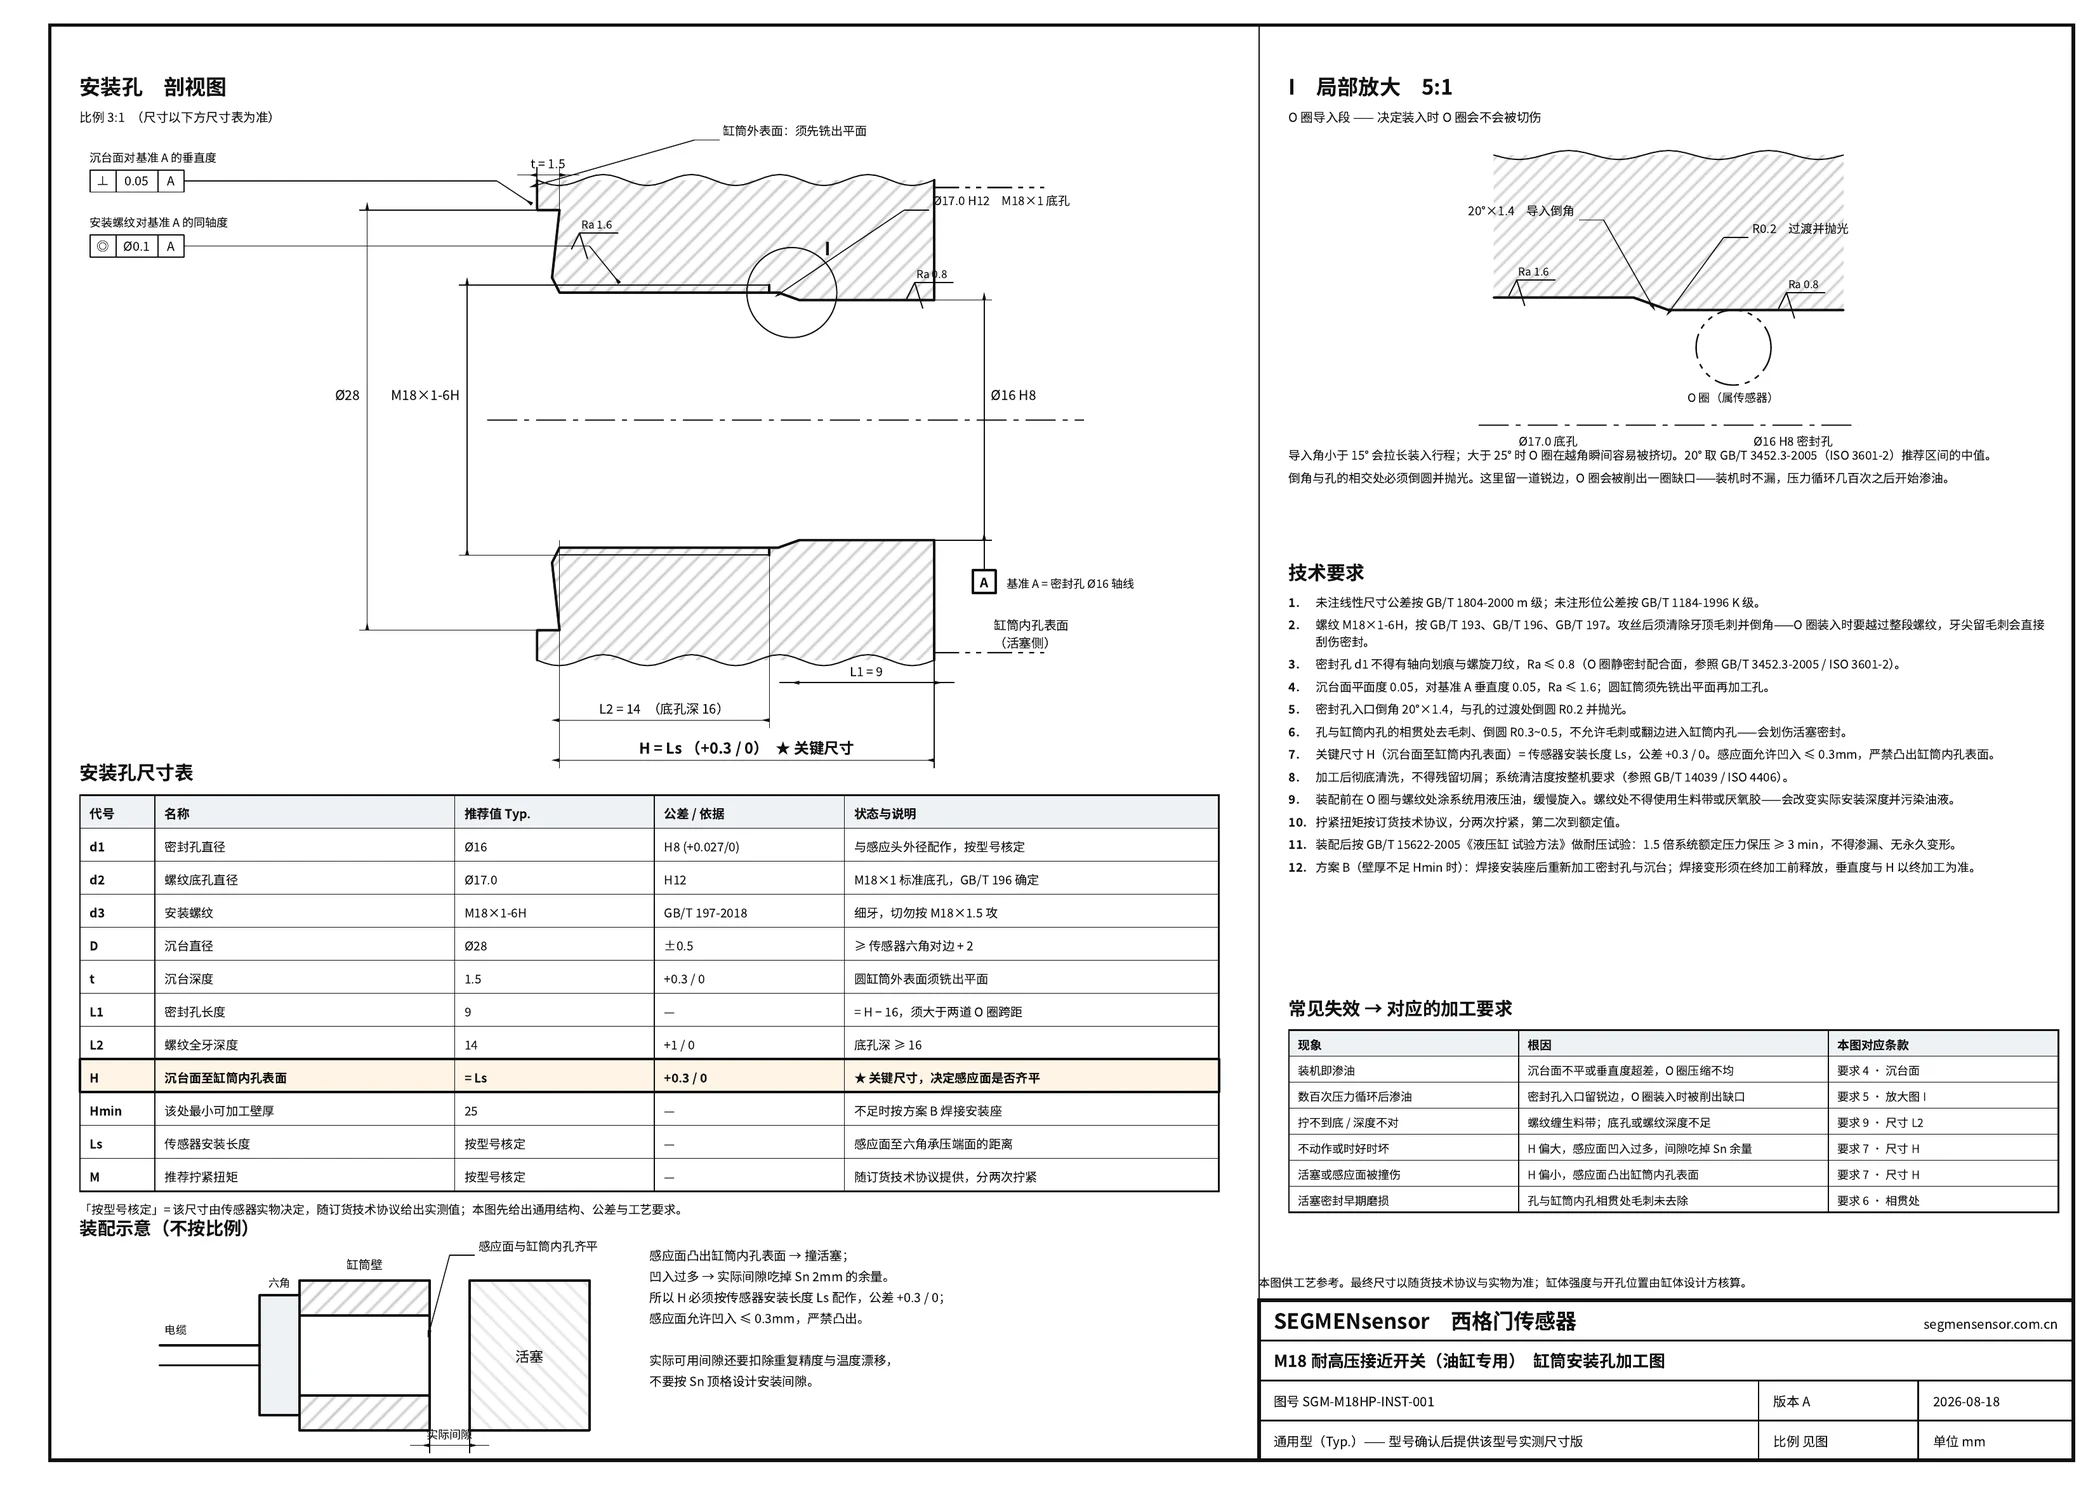
Zeichnung SGM-M18HP-INST-001 herunterladen (PDF, 1 MB)
Schritt 2 – Die Einbaubohrung fertigen
- Gewinde. Schneiden Sie das Gewinde in der metrischen Größe und Toleranz laut Zeichnung. Den Eingang anfasen und entgraten – eine scharfe Gewindekante ist die häufigste Ursache für einen beschädigten O-Ring.
- Dichtsitz. Planfläche, Senkung oder O-Ring-Bohrung genau nach Zeichnung fertigen. Die Oberflächengüte der Dichtfläche ist entscheidend: Eine Werkzeugspur quer zur Dichtlinie wird unter Druck zum Leckpfad.
- Tiefe. Bohrungstiefe und Gehäuselänge müssen so zusammenpassen, dass die Sensorfläche im vollständig eingeschraubten Zustand bündig mit der Innenwand des Druckraums abschließt. Eine vorstehende Sensorfläche kann vom Kolben getroffen werden; eine tief zurückgesetzte verliert Schaltabstand und sammelt Späne.
- Umgebung. SGI-HP-Sensoren sind bündig einbaubar, Stahl rund um die Sensorfläche ist also vorgesehen. Halten Sie andere bewegte Stahlteile aus dem Erfassungsbereich fern.
Die Geometrie von Hydraulikanschlüssen mit O-Ring-Abdichtung an metrischen Gewinden ist in ISO 6149-1 – Hydraulic ports with ISO 261 metric threads and O-ring sealing ↗ genormt. Nutzen Sie die Norm als Referenz für die Gestaltung von Dichtsitzen, folgen Sie aber immer dem Sensor-Maßblatt: Ein Sensor-Dichtsitz ist nicht automatisch ein Anschluss nach ISO 6149.
Schritt 3 – Reinigen, prüfen und schmieren
- Späne und Kühlschmierstoff aus Bohrung und Druckraum spülen. Metallspäne an der Sensorfläche verschieben den Schaltpunkt; Späne im Öl beschädigen Dichtungen und Ventile.
- O-Ringe bzw. Dichtung auf Beschädigung prüfen und kontrollieren, ob der Dichtungswerkstoff zum Medium passt (Mineralöl, Wasser-Glykol oder Ester). Nennen Sie uns das Medium mit der Anfrage.
- Dichtungen vor dem Einsetzen leicht mit dem Systemmedium benetzen, damit sie beim Passieren des Gewindes nicht verdrehen oder einreißen.
- Nennen Sie uns Gehäusegröße, Druck und Medium – wir senden die Maßzeichnung und die passende Bestellnummer innerhalb von 24 Stunden. OEM-Serienlieferung.
- Anfrage senden oder E-Mail an info@segmensensor.com.
Schritt 4 – Einschrauben und anziehen
Schrauben Sie den Sensor von Hand ein, bis er aufsitzt, und ziehen Sie ihn dann mit dem Anzugsmoment an, das im Datenblatt für die Gehäusegröße angegeben ist. Verwenden Sie kein Gewindedichtband bei einem Sensor, der auf einem Dichtsitz oder O-Ring abdichtet: Es verhindert das korrekte Aufsitzen, und Bruchstücke können ins Öl gelangen. Nicht am Kabel oder am Steckverbinder anziehen. Bei Steckerausführungen das M12-Kabel erst nach dem Anziehen des Sensors aufstecken, damit das Kabel nicht verdreht wird.
Schritt 5 – Welcher Abstand zwischen Kolben und Sensor?
Bei Kolben in Endlage muss der Abstand zur Sensorfläche innerhalb des gesicherten Schaltabstands liegen, den IEC 60947-5-2 – Näherungsschalter ↗ auf 0 bis 81 % des Bemessungsschaltabstands Sn festlegt:
| Modell | Bemessungsschaltabstand Sn | Maximaler Abstand (≈ 0,81 × Sn) |
|---|---|---|
| SGI-HP M8 | 1 mm | ≈ 0,8 mm |
| SGI-HP M12 | 1,5 mm | ≈ 1,2 mm |
| M18-Typ für Hydraulikzylinder | 2 mm | ≈ 1,6 mm |
Berücksichtigen Sie den Dämpfungsweg und die Toleranzkette aus Kolben, Kolbenstange und Zylinderdeckel. Fahren Sie den Kolben vor dem Befüllen des Zylinders in die Endlage und prüfen Sie, dass die LED schaltet; fahren Sie ihn weg und prüfen Sie, dass sie zurückschaltet. Mehr zum Arbeitsabstand im Beitrag Schaltabstand von Näherungsschaltern erklärt.
Schritt 6 – Kabel verlegen und schützen
Befestigen Sie das Kabel nah am Sensor, damit Vibrationen nicht auf den Kabelabgang übertragen werden, und halten Sie es von heißen Oberflächen und scharfen Kanten fern. Die M8- und M12-Modelle haben ein 2 m langes ölbeständiges PVC-Kabel oder einen M12-Steckverbinder; der M18-Typ hat ein 2 m langes, orangefarbenes, ölbeständiges PUR-Kabel mit abnehmbarem M12-Stecker. Den Ausgang schließen Sie an, wie im Beitrag NPN vs. PNP Näherungsschalter anschließen beschrieben.
Schritt 7 – Druckprüfung und Inbetriebnahme
Prüfen Sie den montierten Zylinder nach Ihrer Zylinder-Prüfvorschrift auf Druck und kontrollieren Sie den Sensorsitz auf Schwitzen. Überschreiten Sie nicht die Druckfestigkeit des Sensors: 500 bar bei den SGI-HP-Modellen in M8 und M12 bzw. die bestellte Druckstufe (250, 350, 500, 800 oder 1000 bar) beim M18-Typ. Vor jedem späteren Ausbau eines Sensors den Druck abbauen und das Lockout/Tagout-Verfahren anwenden, wie es OSHA 29 CFR 1910.147 – The control of hazardous energy (lockout/tagout) ↗ beschreibt; ein Sensor, der aus einem druckbeaufschlagten Raum herausgeschraubt wird, wird zum Geschoss.
Typische Einbaufehler und Abhilfe
| Symptom | Wahrscheinliche Ursache | Abhilfe |
|---|---|---|
| Öl schwitzt am Sensor | O-Ring am Gewinde beschädigt, Dichtfläche beschädigt, Dichtband im Gewinde | Entgraten, Dichtung ersetzen, Dichtband entfernen, Oberfläche des Dichtsitzes prüfen |
| Ausgang schaltet nie | Abstand größer als 0,81 × Sn, Sensorfläche zurückgesetzt, Hülse aus Nichteisenmetall | Bohrungstiefe und Gehäuselänge prüfen, Abstand neu messen |
| Ausgang ständig an | Sensorfläche ragt in Stahl hinein, Späne auf der Sensorfläche | Tiefe korrigieren, Bohrung reinigen |
| Sensor herausgedrückt oder Sensorfläche gerissen | Spitzendruck über der Druckfestigkeit | Höhere M18-Druckstufe wählen |
Häufige Fragen (FAQ)
Weiterlesen: Endlagenabfrage am Hydraulikzylinder: druckfesten Näherungsschalter auswählen · Druckfeste induktive Näherungsschalter · Schaltabstand von Näherungsschaltern erklärt · NPN vs. PNP anschließen
Die technischen Daten entsprechen den SEGMENsensor-Produktseiten zum Veröffentlichungsdatum; Datenblätter und Maßzeichnungen senden wir auf Anfrage.
Maßzeichnung für Ihren Sensor anfordern
Nennen Sie Gehäusegröße, Druck und Medium – wir senden die Maßzeichnung und die passende Bestellnummer innerhalb von 24 Stunden. OEM-Serienlieferung.